

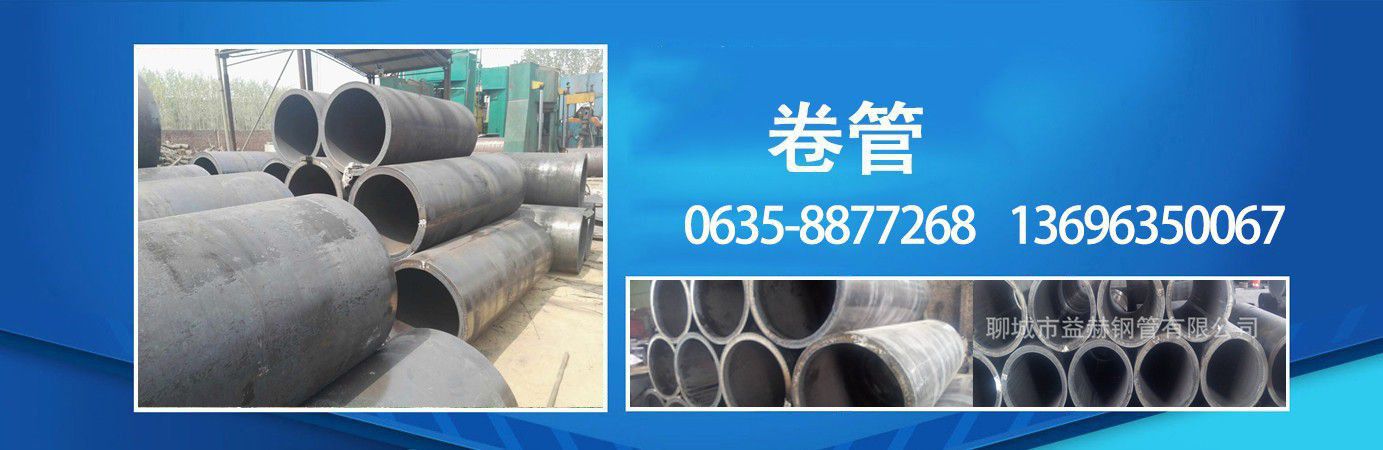
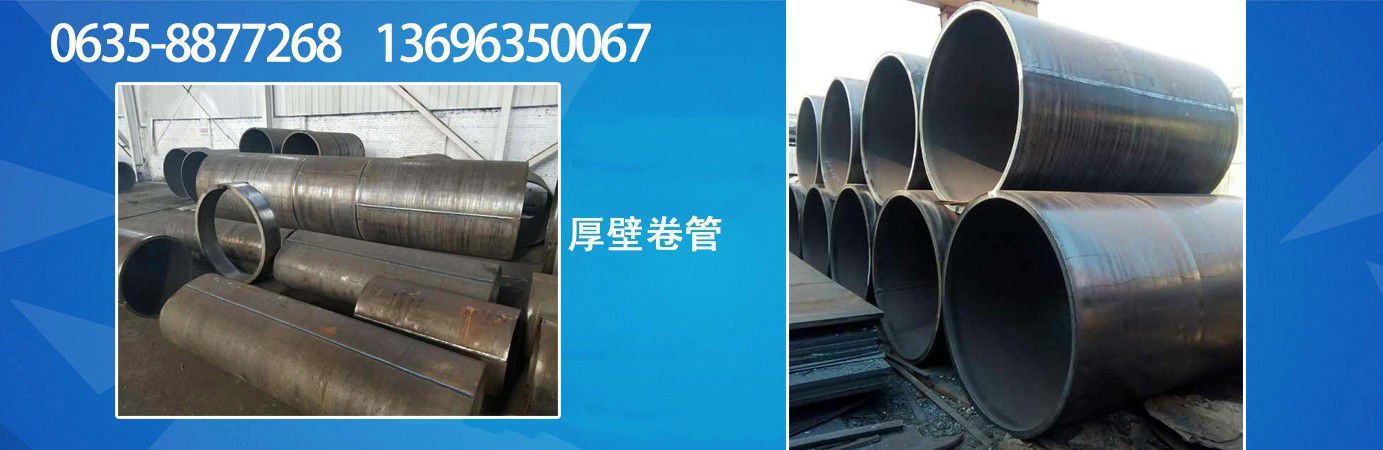
厚壁卷管与无缝钢管相比较具备有:价格低廉,交货迅速,厚壁卷管打破无缝钢管规格固定的弊端等。厚壁卷管是用钢板或钢带经过弯曲成型,然后经焊接制成。按焊缝形式分为直缝焊管和螺旋焊管。按用途又分为一般焊管,镀锌焊管,吹氧焊管,大口径薄壁卷管电线套管,临汾洪洞县小口径精轧无缝管发展前景广阔公制焊管,托辊管,深井泵管,汽车用管,变压器管,电焊薄壁管,电焊异型管和螺旋焊管。卷管致力于生产环缝,纵环各类卷管及钢制压力钢管并在传统卷制设备同类规格型号的基础上进行改造。使卷焊钢管设备的各项参数提高30%之功能,填补了原有传统卷制设备不能生产的空白。可生产直径400以上,大口径薄壁卷管壁厚8-100mm的钢管。材质主要有Q23 Q34 20#,16锰,16锰容等。产品执行标准为:GB/T50205-200 GB/T3092-2001等。产品广泛用于石油,化工,天然气输送,打桩及城市供水,供热,供气等工程。G 预热的主要目的是降低焊接接头的冷却速度并预热温度。从表中可以看出,预热可以降低冷却速率,但基本上不影响在高温下花费的时间,大口径薄壁卷管这是理想的。因此,当焊接具有硬化趋势的厚壁卷管时,临汾洪洞县小口径精轧无缝管发展前景广阔降低冷却速度和降低硬化趋势的主要技术措施是进行预热而不是增加线能量。购买卷管需要 的质量,诚实的制造商!我们来谈谈我们的生产力。a临汾襄汾县 焊接钢管焊接方式为埋弧焊;成型工艺,前摆式断续生产;机组速度,0.5--3m/min;焊接速度,0.5--3m/min。机组由开卷机,矫正机,对中装置,液压剪,(Q235B_Q345B_16MN_L360)卷管_大口径薄壁卷管_大口径厚壁卷管_不锈钢卷管-山东卷管厂铣焊机,圆盘剪,铣边机,板面清扫设备,递送机,板边预弯设备,成型机,内焊,外焊,飞边,拨出,倒渣,补焊,平头倒棱,水压检验,成品检验,除油收集组成。螺旋钢管的埋弧焊接全过程如下:螺旋钢管-埋弧焊的原理:埋弧焊是利用电弧热能进行焊接的,与手工焊条电弧焊不同的是:埋弧焊的焊丝是的,上面没有涂料,埋弧焊的确焊剂是预先铺在待焊处的,埋弧焊焊丝伸入焊剂中,电弧是在焊剂下燃烧的。焊丝与工件接触,按下启动按动钮后,焊丝与工件通电的瞬间,焊丝回抽,电弧引燃,焊接小车向前进,焊丝连续下向输送,维持电弧在焊剂层下燃烧,在电弧下方形成焊接熔池。在电弧周围,焊剂熔化形成一个空洞。这个空洞和熔池不断前进,而熔池后方的金属凝固,形成连续的焊缝。这个过程由于是在焊剂下进行的,因此,我们用 是看不到的。借助于X射线摄影可以看到。由于螺旋钢管采用埋弧自动焊的焊接技术,除了此种的生产效率高;生产辅助时间少,节省了换焊条的时间;焊接条件干净无飞溅,节省了清理的时间;焊缝质量高。也为螺旋钢管厂的交货提供了必要的条件,使得量大的螺旋钢管生产时间得到保证,因此还是被广泛采用着。 预热的主要目的是降低焊接接头的冷却速度并预热温度。从表中可以看出,预热可以降低冷却速率,但基本上不影响在高温下花费的时间,这是理想的。因此,当焊接具有硬化趋势的厚壁卷管时,降低冷却速度和降低硬化趋势的主要技术措施是进行预热而不是增加线能量。厚壁卷管等离子切割比气割更有效。L酒泉 板卷钢管的使用规格:有螺旋焊管也有无缝管,有走气的,走水的耐压程度不一样。Yt 卷管对接(壁厚相同)不应超过壁厚的10%且不大于2mm。 卷管组在两个纵向狭缝之间的距离大于100mm。支管外壁应为纵向,周向焊缝应不小于50mm。
一般卷管壁厚为20mm,外径为450-3000mm,它由钢板直接轧制成,焊接,成型,对接,加强。 卷管处理时间短,交付快。,成本低。 卷管主要用于:管道,广告牌,列等。j 焊接钢管焊接方式为埋弧焊;成型工艺,前摆式断续生产;机组速度,0.5--3m/min;焊接速度,0.5--3m/min。机组由开卷机,矫正机,对中装置,液压剪,铣焊机,圆盘剪,铣边机,板面清扫设备,递送机,板边预弯设备,成型机,内焊,外焊,飞边,拨出,倒渣,补焊,平头倒棱,水压检验,成品检验,除油收集组成。螺旋钢管的埋弧焊接全过程如下:螺旋钢管-埋弧焊的原理:埋弧焊是利用电弧热能进行焊接的,与手工焊条电弧焊不同的是:埋弧焊的焊丝是的,上面没有涂料,埋弧焊的确焊剂是预先铺在待焊处的,埋弧焊焊丝伸入焊剂中,电弧是在焊剂下燃烧的。焊丝与工件接触,按下启动按动钮后,焊丝与工件通电的瞬间,焊丝回抽,电弧引燃,焊接小车向前进,焊丝连续下向输送,维持电弧在焊剂层下燃烧,在电弧下方形成焊接熔池。在电弧周围,焊剂熔化形成一个空洞。这个空洞和熔池不断前进,而熔池后方的金属凝固,形成连续的焊缝。这个过程由于是在焊剂下进行的,因此,我们用 是看不到的。借助于X射线摄影可以看到。由于螺旋钢管采用埋弧自动焊的焊接技术,除了此种的生产效率高;生产辅助时间少,节省了换焊条的时间;焊接条件干净无飞溅,节省了清理的时间;焊缝质量高。也为螺旋钢管厂的交货提供了必要的条件,使得量大的螺旋钢管生产时间得到保证,因此还是被广泛采用着。C 第二轮焊接管接头应为圆形。卷管校准圆的弧长应为管周长的1/6至1/ 样品与管道 之间的间隙应符合下列要求: 1对接接头纵向接头不得大于壁厚的10%加2mm,且不得大于3mm 2距离管端200mm的接头纵向接头不得超过2mm 3其他部件不得大于1mm 4卷管端面与中心线的垂直偏差不得大于管外径的百分之 且不得大于3 mm。直线度偏差不得超过1mm / m 5焊缝不能双面模塑卷管,当公称直径大于或等于600mm时,建议在管道内进行密封和密封。一般卷管壁厚20mm,临汾襄汾县q345d角钢,外径450-3000mm,直接从钢板轧制,焊接,成型,对接,卷管,处理时间短,交付快,成本低,卷管主要用于:管道, Billboard,列等热轧厚壁卷管热轧厚壁卷管的厚度一般大于20mm,外径为450-3000mm,热轧厚壁卷管在钢板加热下轧制。,焊接,形成,去毛刺,缺陷检测,出厂。有时壁厚相对较厚,需要二次加热。特征是外径公差小。,壁厚均匀。 重要的是热轧厚壁卷管不会损害原材料的性能。热辊厚壁卷管的缺点是处理时间长,。热轧厚壁卷管被广泛使用:缸体,液压,桥架,辊道等。S品质文件 在下面进行精加工,并且在喷丸处理之后,去除弯头的内表面和外表面的刻度,并且用凹槽处理两端以便于焊接。fD 卷管致力于生产环缝,纵环各类卷管及钢制压力钢管并在传统卷管设备同类规格型号的基础上进行改造。使卷管设备的各项参数提高30%之功能,填补了原有传统卷制设备不能生产的空白。可生产直径400以上,壁厚4-100mm的钢管。材质主要有Q235 Q345 20#,,45# ,35cimo跟 42cimo,16锰,16锰容 ,一般冷轧板可以用于卷管等。产品执行标准为:GB/T50205-200 GB/T3092-2001等。 卷管校准模板的弧长应为管周长的1 / 6~I /模板和管子 之间的间隙直缝卷管锰含量是多少Q345B卷管,锰是结构钢中的常见元素。碳钢中的锰主要在炼钢过程中作为脱氧剂添加到钢水中,临汾襄汾县无缝矩管,通常在0.3-0.8%的范围内。在低合金钢中,锰是有意混合的合金元素,其中16Mn钢和15MnV钢中的锰含量为 2- 6%。
卷管是钢板通过滚筒机把钢板成形钢管坯,然后通过埋弧焊或者电焊等焊接成钢管,然后再到其他的整形设备上定径整形,这种管子是单根生产的效率低,管子质量不稳定,尺寸精度低,但是设备简单投资少。而直缝焊管设备效率高,管子质量高,临汾襄汾县大型卷管,精度高,统一性好,是大规模生产钢管的主要设备。设备维修k 卷管校准模板的弧长应为管周长的1 / 6~I /模板和管子 之间的间隙让我来介绍一下钢板生产标准卷管 在卷管过程中,应保护电路板表面免受损坏。应对具有严重疤痕的部件进行研磨以实现平滑过渡,并且研磨部位的壁厚不应小于设计壁厚。R 厚壁卷管有很多名称:卷管,厚壁卷管,厚壁焊管,厚壁直缝焊管,直缝焊管,厚板卷管,板卷管,钢板卷管,焊管材 质:厚壁卷管常用材质为:Q235A,Q235 Q235 16Mn,20#,Q34 L24 L290,X4 X4 X60,X80,0Cr 1Cr1 00Cr19Ni 1Cr18Ni 0Cr18Ni11Nb等。 随着国内经济形势的蓬勃发展和焊接铸造趋势的加快,数控切割的优势逐渐得到认可。数控切割不仅大大提高了板材的利用率,提高了产品质量,还提高了 的劳动环境,进一步提高了劳动效率。目前,我国厚壁卷管加工行业使用的数控切割机主要是火焰和普通等离子切割机,但纯火焰切割不能满足现代化生产的需要,而目前市场需求大多数数控切割机都是数控等离子切割机。这种类型的切割机可以满足厚度为卷管的厚壁卷管板材加工和厚壁卷管零件加工的需要,因此需求量会越来越大,但与国外的差距仍然存在非常明显,主要表现在:发达国家90%的厚壁卷管加工业是数控切割机,只有10%是手工切割;而中国的数控切割机只占冲裁总量的一部分。 10%,其中数控等离子切割的比例较小。在工业生产中,厚壁卷管热切割一般有气割,等离子切割,激光切割等。其中,等离子切割具有比气割更宽的切割范围。,更有效率。专业销售卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管,等特种产品, 老品牌,价位有优势,品质有保障.精细等离子切割技术在材料切割表面质量方面与激光切割质量接近,但成本远低于激光切割。因此,自20世纪50代中期美国的成功开发以来,等离子切割得到了迅速发展。随着计算机和数字 技术的快速发展,数控切割也蓬勃发展,提高了加工精度。节约材料,在提高劳动生产率方面显示出巨大的优势。这导致等离子切割技术从手动或半自动到数控的发展,已成为数控切割技术发展的主要方向之一。数控等离子切割技术是一套数控技术,等离子切割技术,逆变电源技术等于高科技之 其开发基于计算机 ,等离子弧特性研究,电力电子等学科基础上共同进步。中国的数控切割技术始于20世纪80代,数控等离子切割技术起步较晚。但是,近来,国内一些大学,研究所,厂家研究了数控等离子切割技术,逐步开发生产了各种规格的数控等离子切割设备,缩小了国外先进技术的差距。x临汾襄汾县 其中焊接工艺参数的影响主要包括两方面: 焊接电流根据螺旋钢管的生产特点,通常内焊使用较小的焊接电流,而外焊使用较大的焊接电流。但是,在较大焊接电流条件下,熔池的搅拌作用加剧,且焊丝的熔化量也相应增多,专业销售卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管等特种产品,20老品牌,价位有优势,品质有保障.得到的焊缝余高增高,焊缝成型恶化,边缘过渡较差。rB 厚壁卷管口径通常高于DN450。厚壁卷管有时是两个焊缝。为什么会发生这种情况主要是因为原材料问题和设备加工问题。客户要求的焊管所需宽度的钢板钢厂通常不会生产,因此需要焊接两个板,因此会发生焊缝。制作厚壁卷管的主要问题是焊接。只要能够进行探伤检测,与交付相关的要求就比其他产品要宽。厚壁卷管的检测 主要是超声波探伤仪。 钢板卷管的制作 我们所说的钢板卷管的制作 其实就是一个流程下来的,下面小编来说一下这个制作流程顺序:板材检验,下料,开坡口,钢板卷制,组装点焊,校园,周长及圆度偏差检验,焊接,焊缝的检验,管道试验, 后出厂。这些工序一项都是不能少的。