

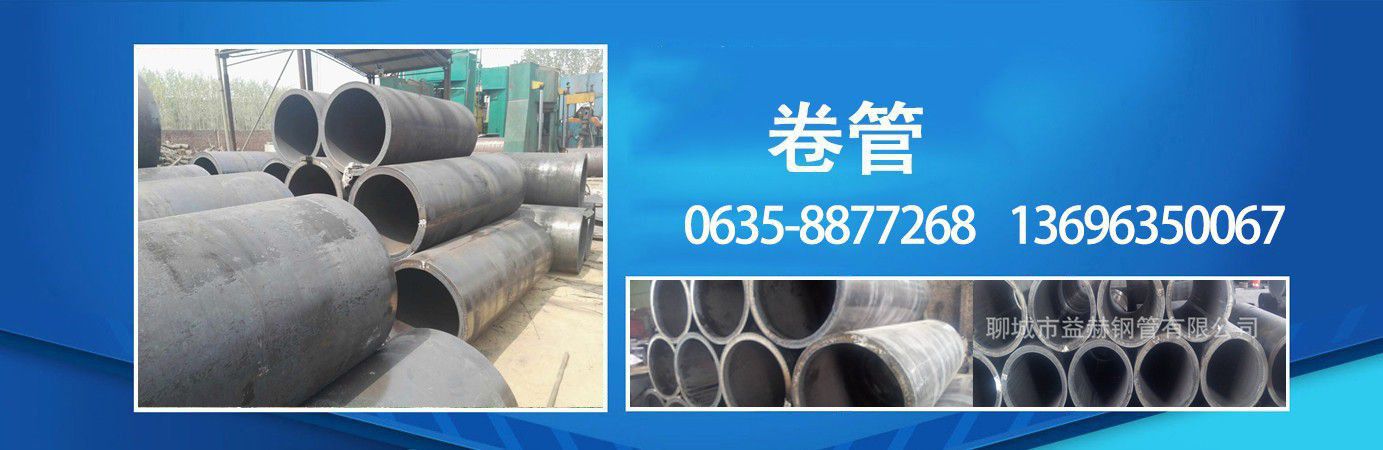
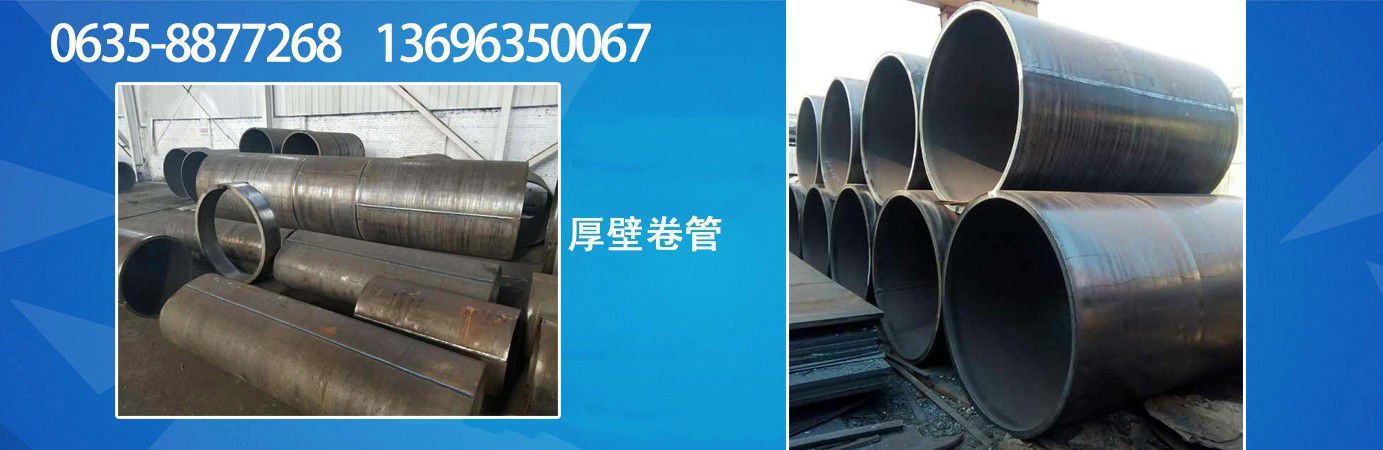
卷管的相同机筒部分的纵向焊缝不应大于2。B 卷管组对,两个纵向狭缝之间的距离应大于100mm。支管外壁距离焊缝不应小于50mm。l丹东 卷管外径规模-mm。卷管被广泛用到:油缸,液压,桥梁,辊筒等。卷管是在钢板加热的状况下卷制,焊接,卷管成型,临高县移动电缆盘哪家买去筋,探伤,出厂。有时壁厚较为特别厚的还需要二次加热。特色在于外径公役小,壁厚均匀等。 首要的是卷管不会伤害到原材料的功能。卷管卷管的坏处是加工时刻较长,造价高。 第二轮焊接管接头应为圆形。卷管校准圆的弧长应为管周长的1/6至1/ 样品与管道 之间的间隙应符合下列要求: 1对接接头纵向接头不得大于壁厚的10%加2mm,且不得大于3mm 2距离管端200mm的接头纵向接头不得超过2mm 3其他部件不得大于1mm 4卷管端面与中心线的垂直偏差不得大于管外径的百分之 且不得大于3 mm。直线度偏差不得超过1mm / m 5焊缝不能双面模塑卷管,当公称直径大于或等于600mm时,建议在管道内进行密封和密封。一般卷管壁厚20mm,外径450-3000mm,卷管直接从钢板轧制,焊接,成型,对接,卷管,处理时间短,交付快,成本低,卷管主要用于:管道, Billboard,卷管列等热轧厚壁卷管热轧厚壁卷管的厚度一般大于20mm,外径为450-3000mm,临高县移动电缆盘哪家买丹东不锈钢弯管批发,热轧厚壁卷管在钢板加热下轧制。,焊接,形成,去毛刺,缺陷检测,出厂。有时壁厚相对较厚,需要二次加热。特征是外径公差小。,(Q235B_Q345B_16MN_L360)卷管_大口径薄壁卷管_大口径厚壁卷管_不锈钢卷管-山东卷管厂壁厚均匀。 重要的是热轧厚壁卷管不会损害原材料的性能。热辊厚壁卷管的缺点是处理时间长,。热轧厚壁卷管被广泛使用:缸体,液压,桥架,辊道等。E张家界 扩展该部分的一个长度:566将其分成24个相等的部分,对称,并且从中间到边的每个平分线的长度是:11 110 106 10 93 84 75 66 57 0, 50 44 40 39 2。Wh 焊缝不能双面成型的卷管,当公称直径大于或等于600mm时,宜在管内进行封底焊。 预热的主要目的是降低焊接接头的冷却速度并预热温度。从表中可以看出,预热可以降低冷却速率,但基本上不影响在高温下花费的时间,这是理想的。因此,当焊接具有硬化趋势的厚壁卷管时,降低冷却速度和降低硬化趋势的主要技术措施是进行预热而不是增加线能量。购买卷管需要 的质量,诚实的制造商!我们来谈谈我们的生产力。
再有卷管通过设备制成的同时我们在卷管的同一筒节上的纵向焊缝不宜大于两道,长期提供卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管产品齐全,质量过硬,价位优惠.两纵向焊缝间距不宜小于200。a 焊接钢管焊接方式为埋弧焊;成型工艺,前摆式断续生产;机组速度,0.5--3m/min;焊接速度,0.5--3m/min。机组由开卷机,矫正机,对中装置,液压剪,铣焊机,圆盘剪,铣边机,板面清扫设备,递送机,板边预弯设备,成型机,内焊,外焊,飞边,拨出,倒渣,补焊,平头倒棱,水压检验,成品检验,除油收集组成。螺旋钢管的埋弧焊接全过程如下:螺旋钢管-埋弧焊的原理:埋弧焊是利用电弧热能进行焊接的,与手工焊条电弧焊不同的是:埋弧焊的焊丝是的,上面没有涂料,埋弧焊的确焊剂是预先铺在待焊处的,埋弧焊焊丝伸入焊剂中,电弧是在焊剂下燃烧的。焊丝与工件接触,按下启动按动钮后,焊丝与工件通电的瞬间,焊丝回抽,电弧引燃,焊接小车向前进,焊丝连续下向输送,维持电弧在焊剂层下燃烧,在电弧下方形成焊接熔池。在电弧周围,焊剂熔化形成一个空洞。这个空洞和熔池不断前进,丹东卷管,而熔池后方的金属凝固,形成连续的焊缝。这个过程由于是在焊剂下进行的,因此,我们用 是看不到的。借助于X射线摄影可以看到。由于螺旋钢管采用埋弧自动焊的焊接技术,除了此种的生产效率高;生产辅助时间少,节省了换焊条的时间;焊接条件干净无飞溅,节省了清理的时间;焊缝质量高。也为螺旋钢管厂的交货提供了必要的条件,使得量大的螺旋钢管生产时间得到保证,因此还是被广泛采用着。S 在卷管加工过程中,应防止板材表面损伤。对有严重伤痕的部位必须进行修磨,使其圆滑过渡,且修磨处的壁厚不得小于设计壁厚。N制程巡检 卷管所有焊缝应经 渗透试验合格。jG 焊接电压由于焊接电弧呈圆锥形状,而焊接电压的大小直接影响到电弧的长短。因此,随着焊接电压的增加,电弧长度增加,电弧斑点的移动范围扩大,熔池变宽,会得到较宽的焊缝成型。如果在水平位置进行焊接,仅会使焊缝的宽度发生变化,而不会影响焊缝的边缘过渡。但螺旋焊管的外焊是在斜坡上进行焊接,熔融状态的焊缝金属在重力作用下会发生侧向流淌。由此可知,焊接电压越大,熔池越宽,焊缝金属发生侧向流淌的趋势就越严重,*终导致焊缝金属偏流。 一般情况下,厚壁卷管的包装过程主要包括充填,裹包,封口等三个工序,以及与其相关的前后工序,例如清洗,堆码和拆卸等。因为使用的时候比较严密,所以厚壁卷管的工序要严格 ,需要按照正确的方式和原则进行生产。此外,厚壁卷管的工序,还包括在包装件上盖印等工序。使用机械包装产品可提高生产率,减轻劳动强度,适应大规模生产的需要。厚壁卷管是随着新包装材料的出现,和包装技术的不断革新而发展的,能够在不同的行业,丹东q345b等边角钢,和领域中展现重要的价值。
卷管安装使用时常见的有三张方式,为了让您更好的了解卷管的安装方式,下面卷管厂来分别介绍一下,式安装:采用管箍,另附用生丝带和白素麻丝,扩管器,搬手等工具连接卷管与管件,这种方式因受人力因素影响较大,安装时可能需要反复调试。另外 式安装用于卷管和管件的材质不同时,由于各自的热膨胀系数不同,在冷热水交替使用时可能产生渗漏。?总成本y 厚壁卷管是大家都很熟悉的一种钢材,由于性能耐用,品质优良,被广泛用于建筑和管道行业。那么经常使用的钢材,我们有了解过它的包装过程 ?今天我们就来一起探讨一下厚壁卷管的包装过程吧。E 焊接钢管焊接方式为埋弧焊;成型工艺,前摆式断续生产;机组速度,0.5--3m/min;焊接速度,0.5--3m/min。机组由开卷机,矫正机,对中装置,液压剪,铣焊机,圆盘剪,铣边机,板面清扫设备,递送机,板边预弯设备,成型机,内焊,外焊,飞边,拨出,倒渣,补焊,平头倒棱,水压检验,成品检验,除油收集组成。螺旋钢管的埋弧焊接全过程如下:螺旋钢管-埋弧焊的原理:埋弧焊是利用电弧热能进行焊接的,与手工焊条电弧焊不同的是:埋弧焊的焊丝是的,上面没有涂料,埋弧焊的确焊剂是预先铺在待焊处的,埋弧焊焊丝伸入焊剂中,电弧是在焊剂下燃烧的。焊丝与工件接触,按下启动按动钮后,焊丝与工件通电的瞬间,焊丝回抽,电弧引燃,焊接小车向前进,焊丝连续下向输送,维持电弧在焊剂层下燃烧,在电弧下方形成焊接熔池。在电弧周围,焊剂熔化形成一个空洞。这个空洞和熔池不断前进,而熔池后方的金属凝固,形成连续的焊缝。这个过程由于是在焊剂下进行的,因此,我们用 是看不到的。借助于X射线摄影可以看到。由于螺旋钢管采用埋弧自动焊的焊接技术,除了此种的生产效率高;生产辅助时间少,节省了换焊条的时间;焊接条件干净无飞溅,节省了清理的时间;焊缝质量高。也为螺旋钢管厂的交货提供了必要的条件,使得量大的螺旋钢管生产时间得到保证,因此还是被广泛采用着。 锰含量过高6会使钢变脆并降低其可塑性。在什么情况下,厚壁卷管需要在焊接前预热?n丹东 电熔合连接:管件出厂时将电阻丝埋在管件中,做成电热熔管件,在施工现场时,只需将专用焊接仪的插头和管件的插口连接,利用管件内部发热体将管件外层塑料与管件内层塑料熔融,形成可靠连接,并结合专用数码记时器和安装指示孔等计时方式。aY 异形无缝钢管是除圆管之外的其他截面形状的API无缝钢管的总称。根据钢管横截面的形状和尺寸,可分为等壁厚异形无缝钢管(代码D)。,不等壁厚异形无缝管(代码BD),可变直径异形无缝管(代码BJ)。异型无缝钢管广泛用于各种结构件,工具和机械零件。与圆管相比,异形管一般具有较大的转动惯量和截面模量,并具有较大的抗弯和抗扭性能,可大大减轻结构重量,节省钢材。 开机前需要检查热卷管机的运转是否正常,并向注油孔注油。