

首先选择规格,并提出管材,例如90°弯头,通过该材料可以计算曲率以计算长材料的90°弯头,然后以长度作为固定长度切割。E 电焊钢管的原料钢种主要有哪些?n伊犁哈萨克昭苏县 2PE/ E防腐执行SY/T0413-2002(试验)《埋地钢质管道聚乙烯外涂层技术标准》 卷管安装使用时常见的有三张方式,为了让您更好的了解卷管的安装方式,16MN卷管下面卷管厂来分别介绍一下,伊犁哈萨克尼勒克县大口径卷管械知识式安装:采用管箍,另附用生丝带和白素麻丝,扩管器,搬手等工具连接卷管与管件,这种方式因受人力因素影响较大,安装时可能需要反复调试。另外 式安装用于卷管和管件的材质不同时,由于各自的热膨胀系数不同,在冷热水交替使用时可能产生渗漏。?K宜宾 卷管组在两个纵向狭缝之间的距离大于100mm。支管外壁应为纵向,周向焊缝应不小于50mm。Ub 在下面进行精加工,16MN卷管并且在喷丸处理之后,去除弯头的内表面和外表面的刻度,并且用凹槽处理两端以便于焊接。 直缝卷管粒径涮剂和配如果粗糙度太小,涂层的附着力和冲击强度将降低。对于严重的内部点蚀,长期提供卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管,产品齐全,质量过硬,价位优惠.不仅可以依靠大颗粒涮剂的高强度冲击,而且还可以通过小颗粒清除腐蚀产物,合理的配比设计不仅可以减缓管道和喷嘴的速度(螺旋桨)涮剂。磨损和磨损,以及涮剂的利用率可以大大提高。通常,金属颗粒的粒径为 2- 9mm,金属砂的粒径为 1- 2mm,16MN卷管其中 3- 5mm是常用组分。砂丸比通常为4至9。
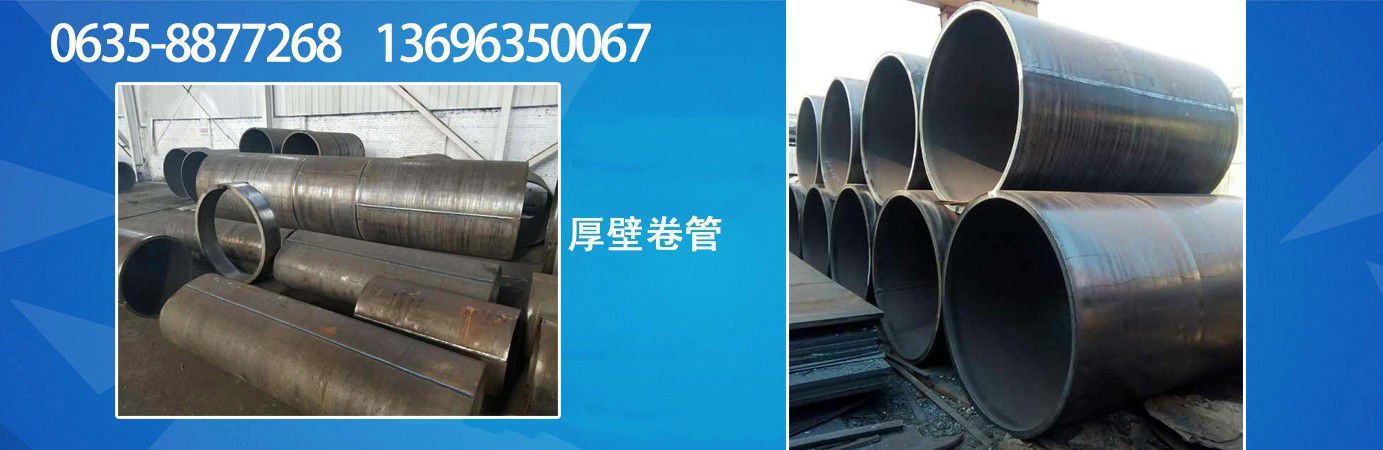
开机前需要检查热卷管机的运转是否正常,并向注油孔注油。b 大口径钢板卷管大口径钢板卷管价值大口径钢板卷管是由16mm厚壁卷管采用先进的工艺制造,伊犁哈萨克尼勒克县大口径卷管械知识在使用中具有良好的使用特点和性能,能够表现重要的价值和作用。能够将适宜定量,宽幅的钢带,卷绕成所需要内径及壁厚的平行卷管;采用三主动无级调速驱动辊轮,芯轴变形小, 压力大,伊犁哈萨克昭苏县自动卷管盘,卷绕力强,(Q235B_Q345B_16MN_L360)卷管_大口径薄壁卷管_大口径厚壁卷管_不锈钢卷管-山东卷管厂动力传递效率高,卷管强度好,外表平整;具有自锁功能,伊犁哈萨克昭苏县不锈钢弯管批发,桥梁专用Q345大口径钢板卷管,摆臂角度调整后能自动锁定无晃动;带自动跟切装置,切口齐整无翘角,切营长度可调。一至两人操作。16mm厚壁卷管在使用中经久耐用,性能平稳,易于操作。Y 厚壁卷管由钢板制成,厚壁卷管可分为卷管和热轧厚壁卷管。E报价 卷管所有焊缝应经 渗透试验合格。eI 卷管所有焊缝应经 渗透试验合格。 1碳素结构钢:Q215-A,Q215-A.·F,Q215-B,Q215-B·F,Q235-A,Q235-A·F,Q235-B,Q235-B·F,Q235-C 普通碳素钢:B2 BY2 B2F BY2F B3 BY3 B3F BY3F A2AY2 A2F AY2F A3 AY3 A3F AY3F2优质碳素钢:10 15 20 传动轴钢3低合金结构钢:123MN 16MN 19MN 08TI 10TI15TI4特殊用途钢厚壁卷管是用钢板卷制而成的,长期提供卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管,20老品牌,价位有优势,品质有保障!厚壁卷管可分为卷管和热卷厚壁卷管两种。
其中焊接工艺参数的影响主要包括两方面: 焊接电流根据螺旋钢管的生产特点,通常内焊使用较小的焊接电流,而外焊使用较大的焊接电流。但是,在较大焊接电流条件下,熔池的搅拌作用加剧,且焊丝的熔化量也相应增多,专业销售卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管等特种产品,20老品牌,价位有优势,品质有保障.得到的焊缝余高增高,焊缝成型恶化,边缘过渡较差。百科知识k 卷管对接焊缝的不对中量不应超过壁厚的20%,且不应超过2mm。两个具有较小相邻偏差值的管对接。 管槽加工和接头对: 当管壁厚度小于6mm时,为I型焊缝,当管壁厚度大于6mm时,为V型焊缝; 对于直径大于600毫米,壁厚大于6毫米的管子,管子底部一般应密封在管子内部的底部; 气体卷管除了搭接接头外,另一种是连续且坚固的V型槽对接焊接。如果发现焊缝有缺陷,则必须对焊接进行重新焊接。重新焊接不应超过两次。 。同一圆柱部分卷管的纵向焊缝不应大于 两个纵向接头的间距不应小于200mm。I 编码器测长原理是在油缸处安装编码器,大口径卷管,利用油缸推动焊接钢管在辊道上运动,在另一侧安装等距离的一系列光电开关,当钢管被油缸推动管端碰到光电开关时,从记录的编码器读数,大口径卷管厂家供应,换算出油缸的行程,这样可以计算出钢管的长度。 随着国内经济形势的蓬勃发展和焊接铸造趋势的加快,数控切割的优势逐渐得到认可。数控切割不仅大大提高了板材的利用率,提高了产品质量,还提高了 的劳动环境,进一步提高了劳动效率。目前,我国厚壁卷管加工行业使用的数控切割机主要是火焰和普通等离子切割机,但纯火焰切割不能满足现代化生产的需要,而目前市场需求大多数数控切割机都是数控等离子切割机。这种类型的切割机可以满足厚度为卷管的厚壁卷管板材加工和厚壁卷管零件加工的需要,因此需求量会越来越大,但与国外的差距仍然存在非常明显,主要表现在:发达国家90%的厚壁卷管加工业是数控切割机,只有10%是手工切割;而中国的数控切割机只占冲裁总量的一部分。 10%,其中数控等离子切割的比例较小。在工业生产中,伊犁哈萨克昭苏县不锈钢焊管生产设备,厚壁卷管热切割一般有气割,等离子切割,激光切割等。其中,等离子切割具有比气割更宽的切割范围。,更有效率。专业销售卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管,等特种产品, 老品牌,价位有优势,品质有保障.精细等离子切割技术在材料切割表面质量方面与激光切割质量接近,但成本远低于激光切割。因此,自20世纪50代中期美国的成功开发以来,等离子切割得到了迅速发展。随着计算机和数字 技术的快速发展,数控切割也蓬勃发展,提高了加工精度。节约材料,在提高劳动生产率方面显示出巨大的优势。这导致等离子切割技术从手动或半自动到数控的发展,已成为数控切割技术发展的主要方向之一。数控等离子切割技术是一套数控技术,等离子切割技术,逆变电源技术等于高科技之 其开发基于计算机 ,等离子弧特性研究,电力电子等学科基础上共同进步。中国的数控切割技术始于20世纪80代,数控等离子切割技术起步较晚。但是,近来,国内一些大学,研究所,厂家研究了数控等离子切割技术,逐步开发生产了各种规格的数控等离子切割设备,缩小了国外先进技术的差距。a伊犁哈萨克昭苏县 厚壁卷管通常高于DN450。厚壁卷管有时是两个焊缝。为什么会发生这种情况主要是因为原材料问题和设备加工问题?长期提供卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管,等各种品牌产品,指定经销商产品齐全,质量保证.客户要求的焊管所需宽度的钢板钢厂通常不会生产,因此需要焊接两个板,因此会发生焊缝。制作厚壁卷管的主要问题是焊接。只要能够进行探伤检测,与交付相关的要求就比其他产品要宽。厚壁卷管的检测 主要是超声波探伤仪。卷管的同一圆柱部分上的纵向焊缝不应大于2。卷管进行对接焊接时,相应的零件冲洗到 。当公称直径大于内密封时, 好进行底部密封焊接。在卷管处理期间,应保护电路板表面免受损坏。pK 在板卷曲工序时,对钢板举办喷砂处理即可,以排除钢板表面的氧化铁皮,保证在加工过程中,筒体表面的原料。 卷管对接焊缝的不对中量不应超过壁厚的20%,专业销售卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管,保证质量,保证服务.保证品质.您的满意,是我们的追求!欢迎来电咨询.且不应超过2mm。两个具有较小相邻偏差值的管对接。