

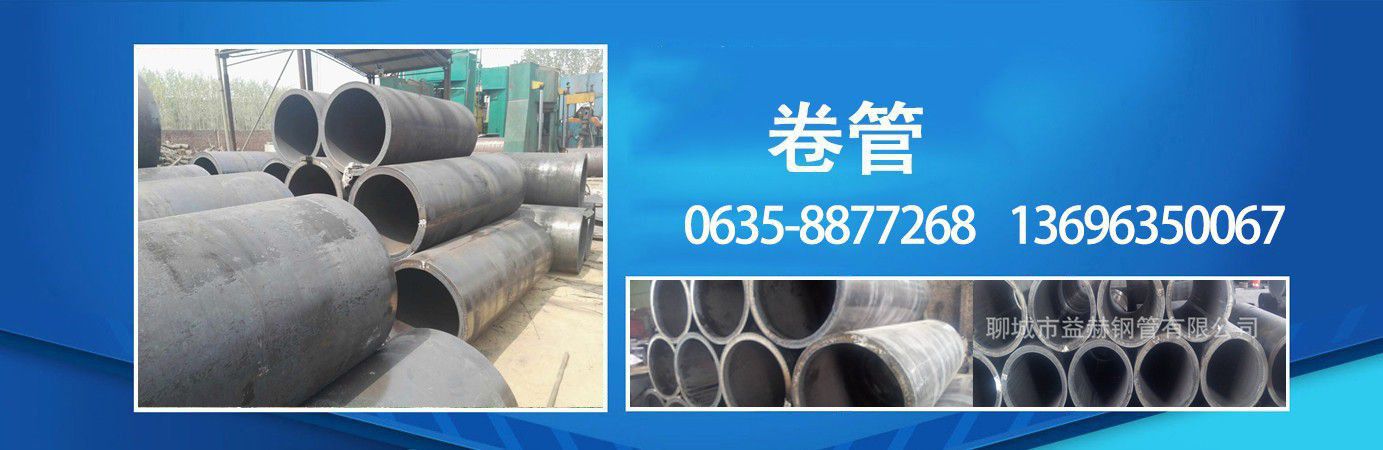
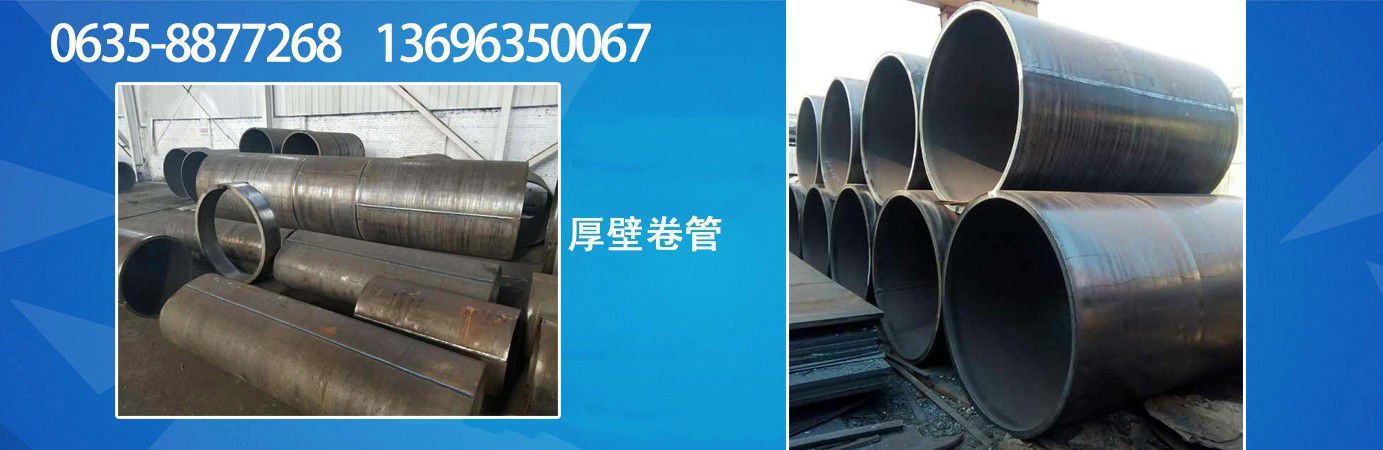
卷管一般卷管壁厚在20mm一下,外径450-3000mm,是由钢板直接卷制,焊接,成型,对接,厚壁卷管去筋而成。卷管具有加工时间短交货迅速,信阳潢川县薄壁卷管追求卓越造价低等特点。卷管主要用于:管道,广告牌,立柱等。D 第二轮焊接管接头应为圆形。卷管校准圆的弧长应为管周长的1/6至1/ 样品与管道 之间的间隙应符合下列要求: 1对接接头纵向接头不得大于壁厚的10%加2mm,儋州大卷管,且不得大于3mm 2距离管端200mm的接头纵向接头不得超过2mm 3其他部件不得大于1mm 4卷管端面与中心线的垂直偏差不得大于管外径的百分之 且不得大于3 mm。直线度偏差不得超过1mm / m 5焊缝不能双面模塑卷管,当公称直径大于或等于600mm时,建议在管道内进行密封和密封。直缝卷管粒径涮剂和配为了获得更好的均匀清洁度和粗糙度分布,涮剂的粒径和比例设计非常重要。粗糙度太大,这可能导致抗腐蚀层在云路的峰值处变薄。同时,厚壁卷管由于云路太深,防腐层在防腐过程中容易形成气泡,严重影响了防腐层的性能。i儋州 防腐标准FBE环氧粉末防腐执行SY/T0315-1997《钢质管道熔结环氧粉末外涂层技术标准》 随着国内经济形势的蓬勃发展和焊接铸造趋势的加快,数控切割的优势逐渐得到认可。数控切割不仅大大提高了板材的利用率,提高了产品质量,还提高了 的劳动环境,进一步提高了劳动效率。目前,我国厚壁卷管加工行业使用的数控切割机主要是火焰和普通等离子切割机,但纯火焰切割不能满足现代化生产的需要,而目前市场需求大多数数控切割机都是数控等离子切割机。这种类型的切割机可以满足厚度为卷管的厚壁卷管板材加工和厚壁卷管零件加工的需要,厚壁卷管因此需求量会越来越大,但与国外的差距仍然存在非常明显,信阳潢川县薄壁卷管追求卓越主要表现在:发达国家90%的厚壁卷管加工业是数控切割机,只有10%是手工切割;而中国的数控切割机只占冲裁总量的一部分。 10%,其中数控等离子切割的比例较小。在工业生产中,厚壁卷管热切割一般有气割,等离子切割,激光切割等。其中,等离子切割具有比气割更宽的切割范围。,更有效率。专业销售卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管,等特种产品, 老品牌,价位有优势,品质有保障.精细等离子切割技术在材料切割表面质量方面与激光切割质量接近,(Q235B_Q345B_16MN_L360)卷管_大口径薄壁卷管_大口径厚壁卷管_不锈钢卷管-山东卷管厂但成本远低于激光切割。因此,自20世纪50代中期美国的成功开发以来,等离子切割得到了迅速发展。随着计算机和数字 技术的快速发展,数控切割也蓬勃发展,提高了加工精度。节约材料,在提高劳动生产率方面显示出巨大的优势。这导致等离子切割技术从手动或半自动到数控的发展,已成为数控切割技术发展的主要方向之一。数控等离子切割技术是一套数控技术,等离子切割技术,逆变电源技术等于高科技之 其开发基于计算机 ,等离子弧特性研究,电力电子等学科基础上共同进步。中国的数控切割技术始于20世纪80代,数控等离子切割技术起步较晚。但是,近来,国内一些大学,研究所,厂家研究了数控等离子切割技术,逐步开发生产了各种规格的数控等离子切割设备,缩小了国外先进技术的差距。L拉萨 卷管致力于生产环缝,纵环各类卷管及钢制压力钢管并在传统卷管设备同类规格型号的基础上进行改造。使卷管设备的各项参数提高30%之功能,填补了原有传统卷制设备不能生产的空白。可生产直径400以上,壁厚8-100mm的钢管。Jb 卷管组对时,两纵缝间距应大于100mm。支管外壁距焊缝不宜小于50mm。 厚壁卷管由钢板制成,厚壁卷管可分为卷管和厚壁卷管。 卷管一般卷管壁厚为20mm,外径450-3000mm,直接从钢板上轧制,焊接,成型,对接,去除加固。 卷管处理时间短,交付快。 ,成本低。 卷管主要用于:管道 ,广告牌,列等。
如果管的顶端壁厚和底端壁厚相等,也可以简化公式为:(顶端内径+底端内径)*1/2*0.02466*管长度= 锥型异型卷管的重量检验要求 16Mn厚壁卷管采用先进的工艺制造,JBQ6XVZT52AJ5深圳厚壁卷管在使用中具有良好的使用特点和性能,能够表现重要的价值和作用。16Mn厚壁卷管的具体作用和价值如下:能够将适宜定量,宽幅的钢带,深圳厚壁卷管卷绕成所需要内径及壁厚的平行卷管;采用三主动无级调速驱动辊轮,芯轴变形小,深圳厚壁卷管 压力大,深圳厚壁卷管卷绕力强,动力传递效率高,卷管强度好,外表平整;具有自锁功能,摆臂角度调整后能自动锁定无晃动;带自动跟切装置,切口齐整无翘角,深圳厚壁卷管切营长度自选可调。一至两人操作。16Mn厚壁卷管在使用中经久耐用,性能平稳,深圳厚壁卷管易于操作。是多少 安全卫生 标准要求卷管致力于生产环缝,纵环各类卷管及钢制压力钢管并在传统卷制设备同类规格型号的基础上进行改造。使卷焊钢管设备的各项参数提高30%之功能,填补了原有传统卷制设备不能生产的空白。可生产直径400以上q 厚壁卷管生产制造工艺厚壁卷管生产制造工艺可分为冷拔,冷轧,热轧,热扩四种基本方式。F 厚度检测厚度检测是非常简单的,只要利用卡尺就可以了。跟其他的管材一样。Q欢迎详询 卷管组对,两个纵向狭缝之间的距离应大于100mm。支管外壁距离焊缝不应小于50mm。nA 热熔式安装:利用热塑性卷管的性质进行管道连接,热熔时采用专门的加热设备(一般采用电热式),使同种材料的卷管与管件的连接面达到熔融状态,用手工或机械将其压合在一起。这种方式结合紧密,安全耐用,避免了金属管件接头处水的跑,冒,滴,漏等现象。 焊接电压由于焊接电弧呈圆锥形状,而焊接电压的大小直接影响到电弧的长短。因此,儋州卷管批发,随着焊接电压的增加,电弧长度增加,电弧斑点的移动范围扩大,熔池变宽,会得到较宽的焊缝成型。如果在水平位置进行焊接,仅会使焊缝的宽度发生变化,而不会影响焊缝的边缘过渡。但螺旋焊管的外焊是在斜坡上进行焊接,熔融状态的焊缝金属在重力作用下会发生侧向流淌。由此可知,焊接电压越大,熔池越宽,焊缝金属发生侧向流淌的趋势就越严重,*终导致焊缝金属偏流。
钢板卷管采用一次成型工艺。轧制时,首先弯曲钢板的两端,直径应小于卷管直径。然后调整床压,滚动两到三次钢管钢板卷管 焊接并加固轧制管接头,长期提供卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管等各种品牌产品,指定经销商产品齐全,质量保证.然后输送到焊接平台进行焊接。在哪些地方w 卷管周长偏差 管槽加工和接头对: 当管壁厚度小于6mm时,为I型焊缝,当管壁厚度大于6mm时,为V型焊缝; 对于直径大于600毫米,壁厚大于6毫米的管子,管子底部一般应密封在管子内部的底部; 气体卷管除了搭接接头外,另一种是连续且坚固的V型槽对接焊接。如果发现焊缝有缺陷,则必须对焊接进行重新焊接。重新焊接不应超过两次。 。同一圆柱部分卷管的纵向焊缝不应大于 两个纵向接头的间距不应小于200mm。S 总的来说,在对卷管产品经扩径加工的过程中,主要可以分为五个阶段。 是初步整圆阶段:扇形块打开直到所有扇形块都接触到钢管 ,此时步长范围内钢管内圆管中各点半径大小都几乎一致,钢管得到初步整圆。第二是名义内径阶段:扇形块从前段位置开始降低运动速度,直到抵达要求位置,这个位置是质量要求的成品管内圆周位置。 总之,板卷钢管的使用标准是很重要的,以上的几点就可以合理的解释。对于我们的板卷钢管信息,今天就简单的说这么多,有需要的亲们,儋州直缝焊管,可以直接咨询我们的厂家哦。p儋州 一般卷管壁厚20mm,外径450-3000mm,直接从钢板轧制,焊接,成型,对接,卷管,处理时间短,交付快,成本低,卷管主要用于:管道, Billboard,列等热轧厚壁卷管热轧厚壁卷管的厚度一般大于20mm,外径为450-3000mm,热轧厚壁卷管在钢板加热下轧制。,焊接,形成,去毛刺,缺陷检测,出厂。有时壁厚相对较厚,需要二次加热。特征是外径公差小。,壁厚均匀。 重要的是热轧厚壁卷管不会损害原材料的性能。热辊厚壁卷管的缺点是处理时间长,。热轧厚壁卷管被广泛使用:缸体,液压,桥架,辊道等。mP 其中我们所说的流程中我们需要针对每种工序进行说明一下,比如坡口我们需要对钢板两边做压头压实的处理,这样能使得避免卷管中形成桃形口。 钢板卷管的质量受焊缝大小影响因素是非常大的,主要要包括焊接工艺参数,焊丝形位参数,焊剂流量,焊剂工艺性能以及成型缝等多方面的综合因素。