

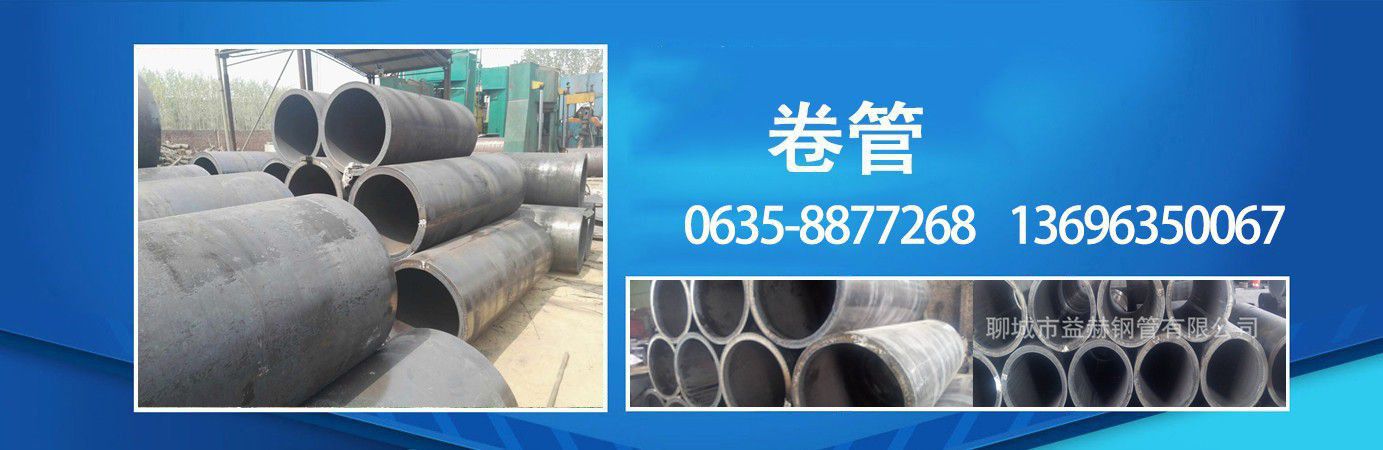
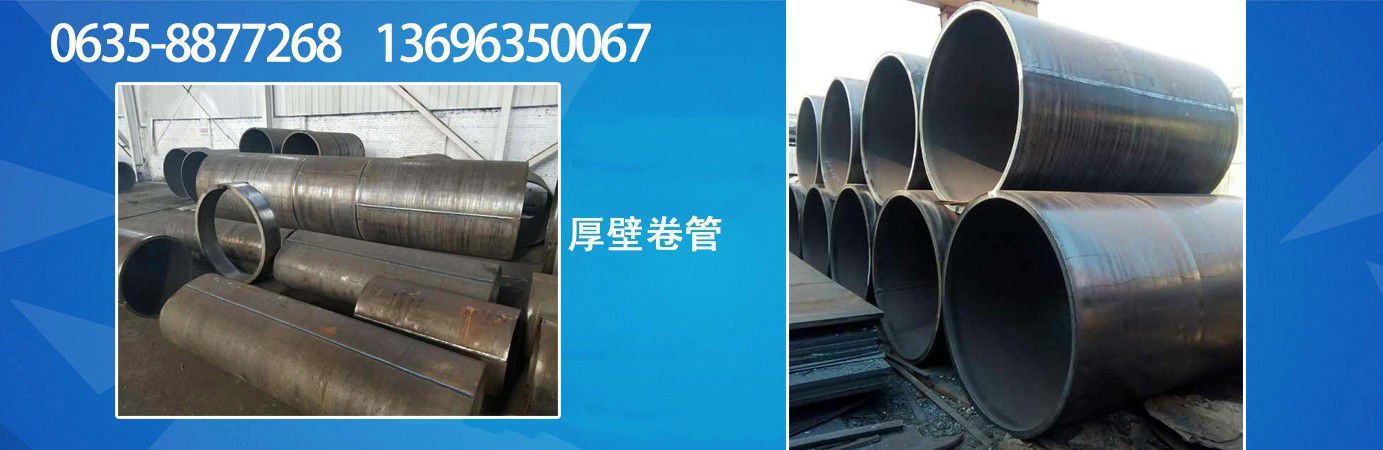
厚壁卷管厚壁卷管的厚度一般大于20mm,外径范围为450-3000mm,厚壁卷管在钢板加热的条件下轧制。 ,焊接,成型,罗纹,不锈钢卷管缺陷检测,兰州16mn小口径精密钢管专注生产厂家工厂。有时壁厚相对较厚,需要二次加热。特征是外径公差小。 ,壁厚均匀。 重要的是厚壁卷管不会损害原材料的性能。热辊厚壁卷管的缺点是处理时间较长。 ,很贵。厚壁卷管被广泛使用:气缸,液压,桥,压路机等。A 卷管对接(壁厚相同)不应超过壁厚的10%且不大于2mm。t兰州安宁区 采用空气等离子切割机将钢板卷管切成单根。 板卷钢管的使用规格:有螺旋焊管也有无缝管,有走气的,走水的耐压程度不一样。F甘南 在焊接前加热整个厚壁卷管或焊接区域的过程称为预热。对于高焊接强度等级为,不锈钢卷管的钢,具有硬化趋势,材料,具有特别好的导热性,焊件,厚度大,兰州安宁区工业卷管,并且当焊接区域周围的环境温度太低时,需要在焊接前预热焊件。Rn 其实卷管的表面凹坑现象,无外乎是钢板外表的氧化铁皮稀疏压入钢板表面所致的。一般我们可以应用以下的四种 进行预防。 直缝卷管粒径涮剂和配如果粗糙度太小,不锈钢卷管涂层的附着力和冲击强度将降低。对于严重的内部点蚀,长期提供卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管,产品齐全,质量过硬,价位优惠.不仅可以依靠大颗粒涮剂的高强度冲击,兰州16mn小口径精密钢管专注生产厂家而且还可以通过小颗粒清除腐蚀产物,兰州安宁区不锈钢卷管原理,合理的配比设计不仅可以减缓管道和喷嘴的速度(螺旋桨)涮剂。磨损和磨损,以及涮剂的利用率可以大大提高。通常,金属颗粒的粒径为 2- 9mm,金属砂的粒径为 1- 2mm,其中 3- 5mm是常用组分。砂丸比通常为4至9。
钢板卷管的制作 我们所说的钢板卷管的制作 其实就是一个流程下来的,下面小编来说一下这个制作流程顺序:板材检验,(Q235B_Q345B_16MN_L360)卷管_大口径薄壁卷管_大口径厚壁卷管_不锈钢卷管-山东卷管厂下料,开坡口,钢板卷制,组装点焊,校园,周长及圆度偏差检验,焊接,焊缝的检验,管道试验, 后出厂。这些工序一项都是不能少的。j 厚壁卷管的强度等级是怎样规定的?Z 后我们要防止板材表面损伤。对有严重伤痕的部位必须进行修磨,使其圆滑过渡,且修磨处的壁厚不得小于设计壁厚。 钢板卷管属于非常规的管材,目前国内没有专业的标准,因此在进行检测的时候主要是针对厚度及焊缝质量进行检测。S追求卓越 中文名称:焊接管 英文名称:welded tube,welded pipe 定义:将板带卷曲成具有规定形状和尺寸的管筒后,以适当的焊接 焊合接缝而形成的管材。 应用学科:材料科学技术(一级学科);材料科学技术基础(二级学科);材料合成,制备与加工(三级学科);塑性加工技术(四级学科)vL 卷管周长偏差 管槽加工和接头对: 当管壁厚度小于6mm时,为I型焊缝,当管壁厚度大于6mm时,兰州安宁区碳钢卷管,为V型焊缝; 对于直径大于600毫米,壁厚大于6毫米的管子,管子底部一般应密封在管子内部的底部; 气体卷管除了搭接接头外,另一种是连续且坚固的V型槽对接焊接。如果发现焊缝有缺陷,则必须对焊接进行重新焊接。重新焊接不应超过两次。 。同一圆柱部分卷管的纵向焊缝不应大于 两个纵向接头的间距不应小于200mm。 热卷厚壁卷管热卷厚壁卷管的壁厚一般超过20mm,外径范围450-3000mm,热卷厚壁卷管是在钢板加热的状态下卷制,焊接,成型,去筋,探伤,出厂。有时壁厚较为特殊厚的还需要二次加热。特点在于外径公差小,壁厚均匀等, 主要的是热卷厚壁卷管不会伤害到原材料的性能,热卷厚壁卷管的弊端是加工时间较长,造价高。热卷厚壁卷管被广泛用到:油缸,液压,桥梁,辊筒等。
一般卷管壁厚为20mm,外径为450-3000mm,它由钢板直接轧制成,焊接,成型,对接,加强。 卷管处理时间短,交付快。,成本低。 卷管主要用于:管道,广告牌,列等。是多少q 厚度检测厚度检测是非常简单的,只要利用卡尺就可以了。跟其他的管材一样。F 钢板卷管每米重量=(外径-壁厚)*壁厚*0.0246615 钢板卷管是用钢板卷制而成的,厚壁丁字焊卷管可分为卷管和热卷厚壁卷管两种。 卷管所有焊缝应经 渗透试验合格。j兰州安宁区 近来,在优异带钢连轧生产的迅速发展下,以及焊接和检验技术的进步,焊缝质量不断提升,而焊管的技术也是不断的进步,而且使用的领域也是比较广泛的,以逐渐的替代了无缝钢管。其中主要的是,焊管在技术上的工艺发展,我们的焊管,是钢板或带钢材质,经过卷曲成型后焊接制成的焊管,一般是通过焊接的工艺,而提升了焊管的生产效率,让焊管的使用质量也有了提升。fZ 卷管所有焊缝应经 渗透试验合格。 板卷钢管采用的材质:要求使用者需要说明。