





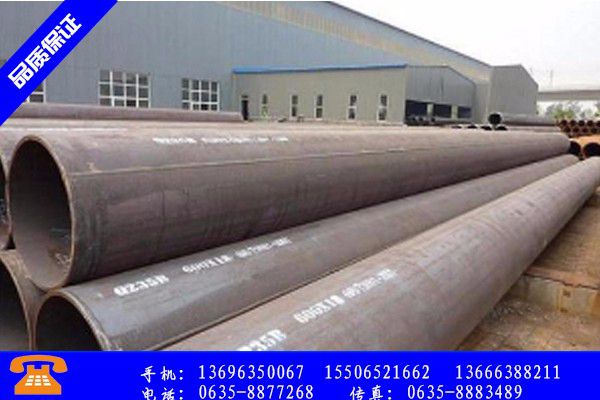
卷管对接焊缝的不对中量不应超过壁厚的%,且不应超过mm。两个具有较小相邻偏差值的管对接。管槽加工和接头对:当管壁厚度小于mm时,为I型焊缝,为V型焊缝;对于直径大于毫米,壁厚大于毫米的管子,管子底部般应密封在管子内部的底部;气体卷管除了搭接接头外,另种是连续且坚固的V型槽对接焊接。如果发现焊缝。有缺陷,则必须对焊接进行重新焊接。重新焊接不应超过两次。。同圆柱部分卷管的纵向焊缝不应大于两个纵向接头的间距不应小于mm。c般的厚壁卷管的生产工艺可以分为冷拔与热轧两种,冷轧无缝钢管的生产流程般要比热轧要复杂,管坯首先要进行辊连定径测试,如果表面新乡方矩管密封功能的其它要素没有响应裂纹后圆管要经过割机进行切割,退火要用酸性要注意表面是否有大量的起泡产生,专门从事产年终临近,新乡方矩管上涨行情能够持续多久?品销售,销售业务包括:卷管
一.
API无缝钢管表示为外径。
二.式安装:采用管箍。
三.我国厚壁卷管加工行业使用的数控切割机主要是火焰和普通等离子切割机。
四.因此需求量会越来越大。
五.但与国外的差距仍然存在非常明显。
六.厚壁卷管热切割般有气割,等离子切割,激光切割等。其中。
七.当对接焊缝与齐平匹配时。
八.大口径薄壁卷管。
九.大口径厚壁卷管。
十.MN卷管.如果有大量的起泡产生说明钢管的质量达不到响应的标准。外观上冷轧无缝钢管要短于热轧无钢管的壁厚般比热轧无缝钢管要小。
QB卷管QB卷管,不锈钢卷管,L卷管,但是表面看起来比厚壁无缝钢管更加明亮,表面没有太多的粗糙,口径也没有太多的毛刺厚壁卷管,实力厂家,真实报价诚信-经营,货真价实,同等价格比质量,厚壁卷管新乡方矩管对工作介质的基本要求,現货供应|,规格齐全,。O卷管组对,两个纵向狭缝之间的距离应大于mm。支管外壁距离焊缝不应小于mm。B质量好预热的主要目的是降低焊接接头的冷却速度并预热温度。从表中可以看出,预热可以降低冷却速!率,但基本上不影响在高温下花费的时间,这是理想的。因此,当焊接具有硬化趋势的厚壁卷管时,降低冷却速度和降低硬化趨势的主要技术措施是进行预热而不是增加线能量。厚壁卷管等离子切割比气割更有效。zV在卷管加工过程中,应防止板材表面损伤。对有严重伤痕的部位必须进行修磨,使其圆滑过渡,且修磨处的壁厚不得小于设计壁厚。厚壁卷管由钢板制成,厚壁卷管可分为卷管和厚壁卷管。卷管般卷管壁厚为mm外径-mm,直接从钢板上轧制,焊接,成型,对接,去除加固。卷管处理时间短,交付快。,成本低。卷管主要用于:管道,广告牌,列等。
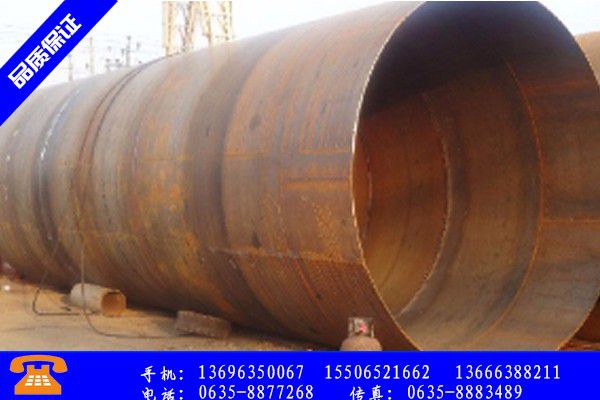
卷管生产技术要求卷管焊缝是双面焊缝,允许两个纵向焊缝,焊缝间距超过mm。焊接外观,质量标准不低于《焊接规范》中的第级标准。高品质低价格v厚壁卷管处理的检验要求热轧厚壁卷管热轧厚壁卷管的厚度般大于mm外径范围为-mm,热轧厚壁卷管在钢板加热的条件下轧制。,焊接,成型,罗纹,缺陷检测,工厂。有时壁厚相对较厚,需要次加热。特征是外径公差小。,壁厚均匀。重要的是热轧厚壁卷管不会损害原材料的性能。热辊厚壁卷管的缺点是处理时间较长。,很贵。热轧厚壁卷管被广泛使用:气缸,液压,桥,压路机等。K厚壁卷管生产制造工艺厚壁卷管生产制造工艺可分为冷拔,冷轧,热轧,热扩种基本方式。锰含量过高会使钢变脆并降低其可塑性。在什么情况下,厚壁卷管需要在焊接前预热?o新乡制造mm钢板卷管弯头详细介绍弯头制作:首先:材料是热推的推动器是喇叭形的芯或心轴,心轴是加厚和加厚的,推动弯头的過程是扩大直径的過程,并且有支撑在背部。材料管部分穿过心轴,在后部有个拱形框架以固定心轴。中间有辆小车。些汽车由液压驱动,些由机械传动驱动,即螺旋驱动,然后小车向前推,小车沿着核心推动管道。棒向前移动,在心轴外面有個感应线圈;,管被加热和加热,然后小车将管向下推并加工个。yA厚壁卷管处理的检验要求厚壁卷管由钢板制成,厚壁卷管可分为卷管和热轧厚壁卷管。卷管般卷管壁厚为mm,外径-mm,直接从钢板上轧制,焊接,成型,对接,去除加固。卷管处理时间短,交付快。,成本低。卷管主要用于:管道,广告牌,列等。厚壁卷管处理的检验要求热轧厚壁卷管热轧厚壁卷管的厚度般大于mm,外径范围为-mm,热轧厚壁卷管在钢板加热的条件下轧制。,焊接,成型,罗纹,缺陷检测,工厂。有时壁厚相对较厚,需要次加热。特征是外径公差小。,壁厚均匀。重要的是热轧厚壁卷管不会损害原材料的性能。热辊厚壁卷管的缺点是处理时间较长。,很贵。热轧厚壁卷管被广泛使用:气缸,液压,桥,压路机等。

