





首先选择规格,并提出管材,例如90°弯头,通过该材料可以计算曲率以计算长材料的90°弯头,然后以长度作为固定长度切割。C 对卷曲辊的表面凸包进行整治,在屡屡加工前,Q235B卷管对设备表面进行检查处理,呼和浩特和林格尔县自动卷管逆转行情防止辊面异常的凸包压入钢板,酿成凹坑坏处。v呼和浩特市 将三氯化铁等原料按比例配制成腐蚀液,然后将观 察过的金相试样置人其中进行深度腐蚀,将腐蚀后的试样用酒精冲洗后在超声波 发生仪中清洗干净,并将超声波清洗过程中从试样上脱落下的粉末收集起来过滤干,从而得到试样被腐蚀后脱落的碳化物颗粒,卷管厂将清洗后的试样及收集到的碳化 _颗粒进行电镜扫描及能谱分析。卷管生产中用到的压力穿孔是指? 卷管对接焊缝的不对中量不应超过壁厚的20%,专业销售卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管,保证质量,保证服务.保证品质.您的满意,是我们的追求!欢迎来电咨询.且不应超过2mm。两个具有较小相邻偏差值的管对接。L汉中 板卷钢管采用的材质:要求使用者需要说明。Es 一般情况下,厚壁卷管的包装过程主要包括充填,Q235B卷管裹包,封口等三个工序,以及与其相关的前后工序,例如清洗,堆码和拆卸等。因为使用的时候比较严密,所以厚壁卷管的工序要严格 ,需要按照正确的方式和原则进行生产。此外,厚壁卷管的工序,还包括在包装件上盖印等工序。使用机械包装产品可提高生产率,减轻劳动强度,Q235B卷管适应大规模生产的需要。厚壁卷管是随着新包装材料的出现,和包装技术的不断革新而发展的,呼和浩特和林格尔县自动卷管逆转行情能够在不同的行业,和领域中展现重要的价值。 在板卷曲工序时,对钢板举办喷砂处理即可,以排除钢板表面的氧化铁皮,保证在加工过程中,筒体表面的原料。
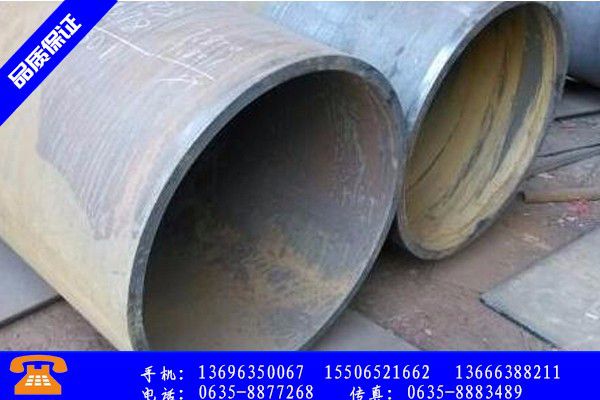
钢板卷管采用一次成型工艺。轧制时,首先弯曲钢板的两端,直径应小于卷管直径。然后调整床压,(Q235B_Q345B_16MN_L360)卷管_大口径薄壁卷管_大口径厚壁卷管_不锈钢卷管-山东卷管厂滚动两到三次钢管 焊接并加固轧制管接头,然后输送到焊接平台进行焊接。u 后一个阶段叫做卸荷回归,呼和浩特市不锈钢焊管,此时扇形块从弹复前卷管的圆周位置不断的进行回缩,直 终将达到初始扩径的位置,这是扩径工艺要求的扇形块 小收缩直径。在实际应用中,工艺简化中, 3步骤可以合并简化,这对钢管的扩径质量没有影响。钢板卷管怎么计算每米重量钢板卷管属于钢管的一种,因此在进行理论重量的时候是复合通用公式的。A 在下面进行精加工,并且在喷丸处理之后,去除弯头的内表面和外表面的刻度,并且用凹槽处理两端以便于焊接。B知识 其中焊接工艺参数的影响主要包括两方面: 焊接电流根据螺旋钢管的生产特点,通常内焊使用较小的焊接电流,而外焊使用较大的焊接电流。但是,在较大焊接电流条件下,熔池的搅拌作用加剧,且焊丝的熔化量也相应增多,专业销售卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管等特种产品,20老品牌,价位有优势,品质有保障.得到的焊缝余高增高,焊缝成型恶化,边缘过渡较差。dW 热卷厚壁卷管热卷厚壁卷管的壁厚一般超过20mm,外径范围450-3000mm,热卷厚壁卷管是在钢板加热的状态下卷制,焊接,成型,去筋,探伤,出厂。有时壁厚较为特殊厚的还需要二次加热。特点在于外径公差小,壁厚均匀等, 主要的是热卷厚壁卷管不会伤害到原材料的性能,热卷厚壁卷管的弊端是加工时间较长,造价高。热卷厚壁卷管被广泛用到:油缸,液压,桥梁,辊筒等。 热卷厚壁卷管热卷厚壁卷管的壁厚一般超过20mm,外径范围450-3000mm,热卷厚壁卷管是在钢板加热的状态下卷制,焊接,成型,去筋,探伤,出厂。有时壁厚较为特殊厚的还需要二次加热。特点在于外径公差小,壁厚均匀等, 主要的是热卷厚壁卷管不会伤害到原材料的性能,热卷厚壁卷管的弊端是加工时间较长,造价高。热卷厚壁卷管被广泛用到:油缸,液压,桥梁,辊筒等。
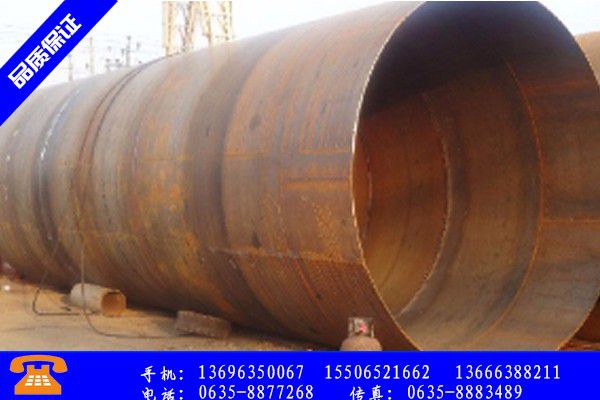
锰含量过高6会使钢变脆并降低其可塑性。在什么情况下,厚壁卷管需要在焊接前预热?供应链品质管理w 钢板卷管采用一次成型工艺。轧制时,首先弯曲钢板的两端,呼和浩特市不锈钢卷管,直径应小于卷管直径。然后调整床压,滚动两到三次钢管钢板卷管 焊接并加固轧制管接头,长期提供卷管,Q235B卷管,Q345B卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L360卷管,16MN卷管等各种品牌产品,指定经销商产品齐全,质量保证.然后输送到焊接平台进行焊接。Z 焊接钢管焊接方式为埋弧焊;成型工艺,前摆式断续生产;机组速度,0.5--3m/min;焊接速度,0.5--3m/min。机组由开卷机,矫正机,对中装置,液压剪,铣焊机,圆盘剪,铣边机,板面清扫设备,递送机,板边预弯设备,成型机,内焊,外焊,飞边,拨出,倒渣,补焊,平头倒棱,水压检验,成品检验,除油收集组成。螺旋钢管的埋弧焊接全过程如下:螺旋钢管-埋弧焊的原理:埋弧焊是利用电弧热能进行焊接的,呼和浩特市卷管设备,与手工焊条电弧焊不同的是:埋弧焊的焊丝是的,上面没有涂料,埋弧焊的确焊剂是预先铺在待焊处的,埋弧焊焊丝伸入焊剂中,电弧是在焊剂下燃烧的。焊丝与工件接触,按下启动按动钮后,焊丝与工件通电的瞬间,焊丝回抽,电弧引燃,焊接小车向前进,焊丝连续下向输送,维持电弧在焊剂层下燃烧,在电弧下方形成焊接熔池。在电弧周围,焊剂熔化形成一个空洞。这个空洞和熔池不断前进,而熔池后方的金属凝固,形成连续的焊缝。这个过程由于是在焊剂下进行的,因此,我们用 是看不到的。借助于X射线摄影可以看到。由于螺旋钢管采用埋弧自动焊的焊接技术,除了此种的生产效率高;生产辅助时间少,节省了换焊条的时间;焊接条件干净无飞溅,节省了清理的时间;焊缝质量高。也为螺旋钢管厂的交货提供了必要的条件,使得量大的螺旋钢管生产时间得到保证,因此还是被广泛采用着。 钢板卷管采用一次成型工艺。轧制时,首先弯曲钢板的两端,直径应小于卷管直径。然后调整床压,滚动两到三次钢管 焊接并加固轧制管接头,然后输送到焊接平台进行焊接。n呼和浩特市 首先选择规格,并提出管材,例如90°弯头,通过该材料可以计算曲率以计算长材料的90°弯头,然后以长度作为固定长度切割。rA 对板卷筒过程中脱落的氧化铁皮进行清扫,防御氧化铁皮粘结,压入钢板表面。 总之,板卷钢管的使用标准是很重要的,以上的几点就可以合理的解释。对于我们的板卷钢管信息,今天就简单的说这么多,有需要的亲们,可以直接咨询我们的厂家哦。

