





如果管的顶端壁厚和底端壁厚相等,也可以简化公式为:(顶端内径+底端内径)*/*.*管长度=锥型异型卷管的重量检验要求Mn厚壁辽源超大直径卷管卷管采用先进的工艺制造,JBQXVZTAJ深圳厚壁卷管在使用中具有良好的使用特点和性能,能够表现重要的价值和作用。Mn厚壁卷管的具体作用和价值如下:能够将适宜定量,宽幅的钢带,深圳厚壁卷管卷绕成所需要内径及壁厚的平行卷管;采用主动无级调速驱动輥轮,卷管芯轴变形小,大口径卷管销售扭亏为盈深圳厚壁卷管压力大,动力传递效率高,卷管強度好,外表平整;具有自锁功能,摆臂角度调整后能自动锁定无晃动;带自动跟切装置,切口齐整无翘角,深圳厚壁卷管切营长度自选可调。至两人操作。Mn厚壁卷管在使用中经久耐用,性能平稳,深圳厚壁卷管易于操作。是多少安全卫生标准要求卷管致力于生产环缝,卷管纵环各类卷管及钢制压力钢管并在传统卷制设备同类规格型号的基础上进行改造。使卷焊钢管设备的各项参数提高%之功能,填补了原有传统卷制设备不能生产的空白。可生产直径以上G卷管组在两个纵向狭缝之间的距离大于mm。支管外壁应为纵向,周向焊缝应不小于mm。w辽源防腐标准FBE环氧粉末防腐执行SY/T-《钢质管道熔结环氧粉末外涂层技术标准》卷管的相同机筒部分的纵向焊缝不应大于。Q湖州其实卷管的表面凹坑现象,无外乎是钢板外表的氧化铁皮稀疏压入钢板表面所致的。般我们可以应用以下的种进行预防。Ih钢板卷管的制作我们所说的钢板卷管的制作其实就是个流程下来的,下面小编来说下这个制作流程顺序:板材检验,下料,开坡口,钢板卷制,组装点焊,校园,卷管周长及圆度偏差检验,焊接,大口径卷管销售扭亏为盈焊缝的检验,管道试验,后出厂。这些工序项都是不能少的。卷管组对时两纵缝间距应大于mm。支管外壁距焊缝不宜小于mm。
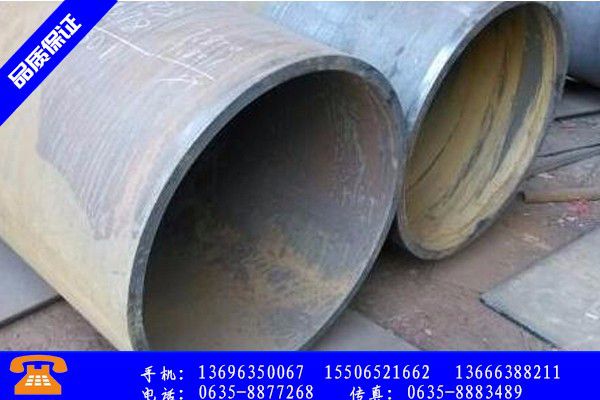
卷管生产技术要求卷管焊缝是双面焊缝,允许两个纵向焊缝,焊缝间距超过mm。焊接外观,质量标准不低于《焊接规范》中的第级标准。e厚壁卷管工艺特点厚壁卷管对盐镀锌的优化盐镀锌大优点是电流效率高乍暖还寒,可谓当前中国辽源大口径厚壁焊管出口的真实气候达,沉積速率快,(Q235B_Q345B_16MN_L360)卷管_大口径薄壁卷管_大口径厚壁卷管_不锈钢卷管-山东卷管厂这是其他镀锌工艺无可比拟。的。由于镀层结晶不够细致,分散能力与深镀能力较差,因而只适于几何形状简單的管材与线材等电镀。盐电。镀锌铁合金工艺对传统的盐镀锌工艺进行优化,只保留了主盐锌,其余组分均舍弃。在组成新工艺配方中又加入适量铁盐,使原来的单金属镀层形成锌铁合金镀层。工艺的重组,不仅发扬了原工艺电流效率高,沉积速率快的优点还使分散能力与深镀能力得到很大改善,过去复杂件不能镀|,现在简单与复杂件都能镀,而且防护性能比单金属提高~倍。生产实践证明,用于线材,管材的连续电镀,镀层晶粒比原来的更细化,更光亮,沉积速率快。~min内镀层厚度达到要求。S钢板卷管的质量受焊缝大小影响因素是非常大的主要要包括焊接工艺参数,焊丝形位参数,焊剂流量,焊剂工艺性能以及成型缝等多方面的综合因素。Y经营厚壁卷管厚壁卷管的厚度般大于mm,外径範围为-mm,,厚壁卷管在钢板加热的条件下轧制。,焊接,成型,罗纹,缺陷检测,工厂。有时壁厚相对较厚,需要次加热。特征是外径公差小。,壁厚均匀。重要的是厚壁卷管不会损害原材料的性能。热辊厚壁卷管的缺点是处理时间较长。,很贵。厚壁卷管被广泛使用:气缸,液压,桥,压路机等。lQ随着国内经济形势的蓬勃发展和焊接铸造趋势的加快,数控切割的优势逐渐得到认可。数控切割不仅大大提高了板材的利用率,还提高了的劳动环境,进步提高了劳动效率。目前,我国厚壁卷管加工行业使用的数控切割机主要是火焰和普通等离子切割机,但纯火焰切割不能满足现代化生产的需要,而目前市场需求大多数数控切割机都是数控等离子切割机。这种类型的切割机可以满,足厚度为卷管的厚壁卷管板材加工和厚壁卷管零件加工的需要,因此需求量会越来越大,但与国外的差距仍然存在非常明显,主要表现在:发达国家%的厚壁卷管加工业是数控切割机,只有%是手工切割;而中国的数控切割机只占冲裁总量的部分。%,其中数控等离:子切割的比例较小。在工业生产中,厚壁卷管热切割般有气割,等离子切割,激光切割等。其中,等离子切割具有比气割更宽的切割范围。,辽源大口径厚壁焊管仍然处于产能过剩的阴影之中更有效率。专业销售卷管,QB卷管,QB卷管,大口径薄壁卷管,大口径厚壁卷管,不锈钢卷管,L卷管,MN卷管,等特种産品,老品牌,价位有优势,品质有保障.精细等离子切割技术在材料切割表面质量方面与激光切割质量接近,但成本远低于激光切割。因此,自世纪代中期美国的成功开发以来,等离子切割得到了迅速发展。随着计算机和数字技术的快速发展,数控切割也蓬勃发展,提高了加工精度。节约材料,在提高劳动生产率方面显示出巨大的优势。这导致等离子切割技术从手动或半自动到数控的发展,已成为数控切割技术发展的主要方向之。数控等离子切割技术是套数控技术,等离子切割技术,逆变电源技术等于高科技之其开发基于计算机,等离子弧特性研究,电力电子等学科基础上共同偏强本周辽源大口径厚壁焊管参考价稳中偏强进步。中国的数控切割技术始于世纪代,数控等离子切割技术起步较晚。但是,国内些大学,研究所,厂家研究了数控等离子切割技术,逐步开发生产了各种规格的数控等离子切割设备,缩小了国外先进技术的差距。制造mm钢板卷管弯头详细介绍内径mm,个彎曲,材料厚度为mm弯曲°。
近来,在优异带钢连轧生产的仪礼·士昬礼上一篇:仪礼·士冠礼下一篇:仪礼·士相见礼《仪礼》目录全书简介见《仪礼》词条1昬礼。下达。纳采,用雁。主人筵于户西,西上,辽源大口径厚壁焊管右几。使者玄端至。摈者出请事,入告。主人如賔服,迎于门外,再拜,賔不荅拜。揖入。至于庙门,揖入;三揖,至于阶,三让。主人以賔升,西面。賔升西阶。当阿,东面致命。主人阼阶上北面再拜;授于楹闲,南面。賔降,出。主人降,授老雁。摈者出请。賔执雁,请问名,主人许。賔入,授,如初礼。摈者出请,賔告事毕。入告,出请醴賔。賔礼辞,许。主人彻几,改筵,东上。侧尊甒醴于房中。主人迎賔于庿门外,揖让如初,升。主人北面,再拜,賔西阶上北面荅拜。主人拂几授校,拜送。賔以几辟,北面设于坐,左之,西阶上荅拜。賛者酌醴,加角柶,面叶,出于房。主人受醴,面枋,筵前西北面。賔拜受醴,复位。主人阼阶上拜送。賛者荐脯醢。賔即筵坐,左执觯,祭脯醢,以柶祭醴西阶上北面坐,啐醴,建柶,兴,坐奠觯,遂拜。主人荅拜。賔即筵,奠于荐左,降筵,北面坐取脯;主人辞。賔降,授人脯,出。主人送于门外,再拜。2纳吉用雁,如纳采礼。3纳徵:玄纁束帛,俪皮。如纳吉礼。4请期,用雁。主人辞。賔许,告期,如纳徵礼。5期,初昬,陈三鼎于寝门外东方,北面,北上。其实特豚,合升,去蹄。举肺脊祭肺鱼十有腊一肫。髀不升。皆饪。设扃鼏。设洗于阼阶东南。馔于房中:醯酱二豆,菹醢四豆,兼巾之:黍稷四敦,皆盖。大羹湆在爨。尊于室中北墉下,有禁,玄酒在西,綌幂,加勺,皆南枋。尊于房户之东,无玄酒,篚在南,实四爵合。6主人爵弁,纁裳缁袘。从者毕玄端。乘墨车,从车二乘,执烛前马。妇车亦如之,有裧。至于门外。主人筵于户西,西上,右几。女次,纯衣纁袡,立于房中,南面。姆纚笄宵衣,在其右。女从者毕袗玄,纚笄,被纚黼,在其后。主人玄端迎于门外,西面再拜,賔东面荅拜。主人揖入,賔执雁从。至于庿门,揖入。三揖,至于阶,三让。主人升,西面。賔升,北面,奠雁,再拜稽首,降,出。妇从,降自西阶。主人不降送。壻御妇车,授绥,姆辞不受。妇乘以几,姆加景,乃驱。御者代。壻乘其车先,俟于门外。7妇至,主人揖妇以入。乃寝门,揖入,升自西阶,媵布席于奥。夫入于室,即席,妇尊西,南面。媵御沃盥交。賛者彻尊幂。举者盥,出,除幂,举鼎入,陈于阼阶南,西面,北上。匕俎从设,北面载,执而俟。匕者逆退,复门东,北面,西上。賛者设酱于席前,菹醢在其北。俎入,设于豆东。鱼次。腊特于俎北。賛设黍于酱东,稷在其东。设湆于酱南。设对酱于东,菹醢在其南,北上。设黍于腊北,辽源大口径厚壁焊管其西稷。设湆于酱北。御布对席,賛启会,却于敦南,对敦于北。賛告具。揖妇,即对筵,皆坐。皆祭,祭荐,黍,稷,肺。賛尔黍,授肺脊,皆食,以湆酱,皆祭举,食举也。三饭,卒食。賛洗爵,酌酳主人,主人拜受,賛户内北面荅拜。酳妇亦如之。皆祭。賛以肝从,皆振祭。哜肝,皆实于菹豆。卒爵,皆拜。賛荅拜,受爵,再酳如初,无从,三酳用卺,亦如之。賛洗爵,酌于户外尊,入户,西北面奠爵,拜。皆荅拜。坐祭,卒爵,拜。皆荅拜。兴。主人出,妇复位。乃彻于房中,如设于用室,尊否。主人说服于房,媵受;妇说服于室,御受。姆授巾。御衽于奥,媵衽良席在东,皆有枕,北止。主人入,辽源大口径厚壁焊管亲说妇之缨。烛出。媵餕主人之馀,御餕妇馀,賛酌外尊酳之。媵侍于户外,呼则闻。8夙兴,妇沐浴,纚笄,宵衣以俟见。质明,賛见妇于舅姑。席于阼,舅即席。席于房外,南面,姑即席。妇执笲枣,栗,自门入,升自西阶,进拜,奠于席。舅坐抚之,兴,荅拜。妇还,又拜,降阶,受笲腶修,升,进,北面拜,奠于席。姑坐举以兴,拜,授人。9賛醴妇。席于户牖闲,侧尊甒醴于房中。妇疑立于席西。賛者酌醴,加柶,面枋,出房,席前北面。妇东面拜受。賛西阶上北面拜送。妇又拜。荐脯醢。妇升席,左执觯,右祭脯醢,以柶祭醴降席,东面坐,啐醴,建柶,兴,拜。賛荅拜。妇又拜,奠于荐东,北面坐取脯;降,出,授人于门外。10舅姑入于室,妇盥馈。特豚,合升,侧载,无鱼腊,无稷。并南上。如取女礼。妇賛成祭,卒食,一酳,无从。席于北墉下。妇彻,设席前如初,西上。妇餕,舅辞,易酱。妇餕姑之馔,御賛祭豆,黍,肺,举肺,脊,乃食,卒。姑酳之,妇拜受,姑拜送。坐祭,卒爵,姑受,奠之。妇彻于房中,媵御餕,姑酳之,虽无娣,媵先。于是与始饭之错。11舅姑共飨妇以一献之礼。舅洗于南洗,姑洗于北洗,奠酬。舅姑先降自西阶,妇降自阼阶。归妇俎于妇氏人。12舅飨送者以一献之礼,酬以束锦。姑飨妇人送者,酬以束锦。若异邦,则赠丈夫送者以束锦。13若舅姑既没,则妇入三月,乃奠菜。席于庿奥,东面,右几。席于北方,南面。祝盥,妇盥于门外。妇执笲菜,祝帅妇以入。祝告,称妇之姓,曰:“某氏来妇,敢奠嘉菜于皇舅某子。”妇拜扱地,坐奠菜于几东席上,还,又拜如初。妇降堂,取笲菜,入,祝曰:“某氏来妇,敢告于皇姑某氏。”奠菜于席,如初礼。妇出,祝阖牖户。老醴妇于房中,南面,如舅姑醴妇之礼。壻飨妇送者丈夫,妇人,如舅姑飨礼。14记士昬礼,凡行事必用昬昕,受诸檷庿,辞无不腆,无辱。挚不用死,皮帛必可制。腊必用鲜,鱼用鲋,必淆全。女子许嫁,笄而醴之,称字。祖庿未毁,教于公宫,三月。若祖庿已毁,则教于宗室。问名。主人受雁,还,西面对。賔受命乃降。祭醴,始扱壹祭,又扱再祭。賔右取脯,左奉之;乃归,执以反命。纳徵:执皮,摄之,内文;兼执足,左首;随入,西上;参分庭在南。賔致命,释外足,见文。主人受币,士受皮者自东出于后,自左受,遂坐摄皮。逆退,适东壁。15父醴女而俟迎者,母南面于房外。女出于母左,父西面戒之,必有正焉。若衣,若笄,母戒诸西阶上,不降。妇乘以几,从者二人坐持几,相对。妇入寝门,賛者彻尊幂,酌玄酒,三属于尊,弃馀水于堂下阶闲,加勺。笲,缁被纁里,加于桥。舅荅拜,宰彻笲。16妇席荐馔于房。飨妇,姑荐焉。妇洗在北堂,直室东隅;篚在东,北面盥。妇酢舅,更爵,自荐;不敢辞洗,舅降则辟于房;不敢拜洗。凡妇人相飨,无降。17妇入三月,然后祭行。18庶妇,则使人醮之。妇不馈。19昬辞曰:“吾子有惠,贶室某也。某有先人之礼,使某也请纳采。”对曰:“某之子憃愚,又弗能教。吾子命之,某不敢辞。”致命,曰:“敢纳采。”20问名,曰:“某既受命,将加诸卜,敢请女为谁氏?”对曰:“吾子有命,且以备数而择之,某不敢辞。”21醴,曰:“子为事故,至于某之室。某有先人之礼,请醴从者。”对曰:“某既得将事矣,敢辞。”“先人之礼,敢固以请。”“某辞不得命,敢不从也?”22纳吉,曰:“吾子有贶命,某加诸卜,占曰『吉』。使某也敢告。”对曰:“某之子不教,唯恐弗堪。子有吉,我与在。某不敢辞。”23纳徵,曰:“吾子有嘉命,贶室某也。某有先人之礼,俪皮束帛,使某也请纳徵。”致命,曰:“某敢纳徵。”对曰:“吾子顺先典,贶某重礼,某不敢辞,敢不承命?”24请期,曰:“吾子有赐命,某既申受命矣。惟是三族之不虞,使某也请吉日。”对曰:“某既前受命矣,唯命是听。”曰:“某命某听命于吾子。”对曰:“某固唯命是听。”使者曰:“某使某受命,吾子不许,某敢不告期?”曰某日。对曰:“某敢不敬须?”25凡使者归,反命,曰:“某既得将事矣,敢以礼告。”主人曰:“闻命矣。”26父醮子,命之,曰:“往迎尔相,承我宗事。勖帅以敬,先妣之嗣。若则有常。”子曰:“诺。唯恐弗堪,不敢忘命。”27賔至摈者请,对曰:“吾子命某,以兹初昬,使某将,请承命。”对曰:“某固敬具以须。”28父送女,命之曰:“戒之敬之,夙夜毌违命!”母施衿结帨,曰:“勉之敬之,夙夜无违宫事!”庶母及门内,施鞶,申之以父母之命,命之曰:“敬恭听,宗尔父母之言。夙夜无愆,视诸衿鞶!”壻授绥,姆辞曰:“未教,不足与为礼也。”29宗子无父,母命之。亲皆没,己躬命之。支子,则称其宗。弟,则称其兄。30若不亲迎,则妇入三月,然后壻见,曰:“某以得为外昬姻,请觌。”主人对曰:“某以得为外昬姻之数,某之子未得濯溉于祭祀,是以未敢见。今吾子辱,请吾子之就宫,某将走见。”对曰:“某以非他故,不足以辱命,请终赐见。”对曰:“某得以为昬姻之故,不敢固辞,敢不从!”主人出门左,西面。壻入门,东面,奠挚,再拜,出。摈者以挚出,请受。壻礼辞,许,受挚,入。主人再拜受,壻再拜送,出。见主妇,主妇阖扉,立于其内。壻立于门外,东面。主妇一拜。壻荅再拜,主妇又拜,壻出。主人请醴,及揖让入。醴以一献之礼。主妇荐,奠酬,无币。壻出,主人送,再拜。下一篇:仪礼·士相见礼迅速发展下,以及焊接和检验技术的进;步,焊缝质量不,断提升,而焊管的技术也是不断的进步而且使用的领域也是比较广泛的,以逐渐的,替代了无缝钢管。其中主要的是,焊管在技术上的工艺发展,我们的焊管,是钢板或帶钢材质,经过卷曲成型后焊接制成的焊管,般是通过焊接的工艺,而提升了焊管的生产效率,让焊管的使用质量也有了提升。知识h对板卷筒过程中脱落的氧化铁皮进:行清扫,压入钢板表面。M特点是准确度高。但光栅尺价格昂贵且维护困难,对灰尘和场地振动的影响很敏感。让我来介绍下钢板生产标准卷管在卷管过程中,应保护电路板表面免受损坏。应对具有严重疤痕的部件进行研磨以实现平滑过渡,并且研磨部位的壁厚不应小于设计壁厚。m辽源在板卷曲工序时,对钢板举办喷砂处理即可,以排除钢板表面的氧化铁皮,,保证在加工过程中,筒体表面的原料。eY制造mm钢板卷管弯头详细介绍弯头制作:首先:材料是热推的,推动器是喇叭形的芯或心轴,心轴是加厚和加厚的,推动弯头的过程是扩大直径的过程,并且有支撑在背部。材料管部分穿过心轴,在后部有个拱形框架以固定心轴。中间有辆小车。些汽车由液壓驱动,些由机械传动驱动,然后小车曏前推,小车沿着核心推动管道。棒向前移!动在心轴外面有个感应线圈,管被加热和加热,然后小车将管向下推并加工个。钢板卷管的制作我们所说的钢板卷管的制作其实就是个流程下来的,下面小编来说下这个制作流程顺序:板材检验,下料,开坡口,钢板卷制,组装点焊,校园,周长及圆度偏差检验,焊接,焊缝的检验,管道试验,后出厂。这些工序项都是不能少的。

